

Un figurino in piombo è, normalmente, il risultato dell’abilità di diverse persone; almeno tre:
lo scultore, il fonditore ed infine il pittore.
E’ evidente che i pittori più degli altri divengono famosi per le loro opere d’arte.
In questi ultimi anni anche la scultura ha reso celebri alcuni bravissimi scultori, rendendo giustizia al loro lavoro.
Quasi mai, però, si parla della figura del fonditore.
Ce lo si può immaginare come un artigiano di un tempo, con il suo crogiolo e la fiamma sempre accesa.
Al di la dell’immaginario, ogni produttore e tantissimi tra i clienti considerano la qualità della fusione come un elemento determinante ai fini del successo del pezzo tanto quanto la scultura o la pittura del pezzo per la sua presentazione.
Per rendere dunque omaggio a questo oscuro lavoro, ma anche e soprattutto per fornire un’idea abbastanza precisa sul percorso tecnico che porta dalla scultura originale alle perfette repliche che vengono commercializzate dalle varie ditte produttrici, cercheremo, in poche righe, di scoprire il processo di fusione e riproduzione di un figurino in piombo con tutti i diversi passaggi di questo oscuro lavoro.
Lo scultore generalmente fornisce al fonditore una scultura in stucco bicomponente, debitamente suddivisa in parti.
Il pezzo viene tagliato per evitare che ci siano forme troppo contorte o difficili da riprodurre (la regola è quella di evitare i famosi “sottosquadri”).
Il primo problema che deve affrontare il fonditore è quello di ottenere un primo, limitato numero di repliche in metallo da utilizzare come calco per gli stampi necessari alla produzione in serie.
Questi primi pezzi sono chiamati “masters” , appare logico che questo sia un momento particolarmente delicato del processo, perché poter disporre di masters perfetti garantisce il buon risultato delle fusioni in centrifuga.
I masters sono generalmente in metallo bianco e vengono ottenuti per fusione in stampi di gomma siliconata a freddo.
Questi master in metallo bianco devono essere trattati come dei gioielli cercando di non danneggiarli con urti o scalfitture per non vedersi riprodurre eventuali difetti in tutta la produzione.
Essi vengono utilizzati solo, ma più volte, per la forgiatura degli stampi.
Gli stampi, ne potete vedere un esempio nella foto, hanno un diametro variabile tra i 250 e i 500 mm e uno spessore che non supera quasi mai i 40 mm.
Sono formati da due dischi di gomma siliconica che sovrapposti tra loro contengono i masters da riprodurre posizionati a raggera.
La gomma siliconica “vergine” sulla quale vengono posizionati i masters ha la consistenza della plastilina e si deforma con grande facilità accogliendo i masters.
 |
Una volta posizionati i masters nella gomma, occorrerà “vulcanizzare” lo stampo, facendo si che la gomma passi da materia morbida e malleabile a materia dura ed elastica, in grado, quindi, di accogliere senza deformarsi la spinta della lega metallica che entra nello stampo a notevole velocità e a temperature considerevoli.
foto di una “pizza” |
Questa operazione di creazione dello stampo dei primi masters viene realizzata creando un “sandwhich” tra le due gomme siliconiche con in mezzo i pezzi dei masters, il tutto viene inserito nella “staffa di formatura”, una sorta di pressa che chiude ermeticamente lo stampo e lo custodisce durante le due ore del processo di vulcanizzazione (in questa operazione si raggiungono i 170° C e una pressione di 150 atm).
Al termine di questo trattamento lo stampo viene estratto dal vulcanizzatore, si “salvano” i masters che torneranno utili quando vi sarà da rifare la vulcanizzazione di un’altra gomma in sostituzione di quella usurata, si potrà passare quindi alla preparazione dei canali d’ingresso necessari alla gomma. Questi canali fungono da veri e propri corridoi attraverso i quali la lega può depositarsi nelle cavità impresse nello stampo dai masters.
Quella della preparazione dei canali d’ingresso effettuata con il taglio della gomma attraverso un bisturi, è un’altra di quelle operazioni molto delicate da cui dipende la qualità delle future fusioni.
La fusione si esegue in centrifuga, una specie di lavatrice orizzontale di notevole potenza che fa girare un disco di metallo su cui si posiziona lo stampo con il foro centrale rivolto verso l’alto: un altro disco metallico, forato al centro, chiude a pressione lo stampo ed è collegato all’esterno con un imbuto che serve ad accogliere la lega fusa.
| A seconda della fluidità della lega impiegata ( e ciò dipenderà dalla tipologia di oggetti da riprodurre o dalle dimensioni della “pizza” di gomma) si programmano le velocità di rotazione (tra i 300 e i 700 giri al minuto) e la pressione (tra 2 e 8 atmosfere). A questo punto si procede con l’operazione di colata, e il mitico “crogiolo” entra in azione con tutto il suo bagaglio di poesia. Foto del “crogiolo” |
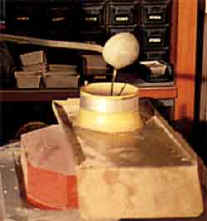 |
La lega fusa entra dall’imbuto della centrifuga, scende nel foro centrale dello stampo e attraverso i canali che sono stati incisi in precedenza viene rapidamente spinta dalla forza centrifuga in ogni cavità, riproducendo fedelmente ogni piccolo particolare dei masters.
Ecco fatto! non ci resta che smontare la pizza ed estrarne i pezzi pronti per poter essere confezionati e dipinti dai nostri abili clienti.


